Dans les secteurs industriels fonctionnant en continu ou en postes successifs (3-8), la gestion des actifs productifs constitue un fort enjeu économique. Sur une ligne d’usinage, de convoyage ou de conditionnement sollicitée 24 heures sur 24, le Taux de Rendement Synthétique (TRS) reflète directement la santé globale de l’outil de production. Chaque minute d’arrêt non programmée se traduit immédiatement par des pertes de cadence, des coûts de non-qualité et une désorganisation des flux logistiques.
Historiquement soumise aux interventions d’urgence sous la pression du temps, la maintenance industrielle évolue vers un modèle structuré. Opposer de façon rigide maintenance préventive et maintenance curative serait une erreur stratégique. La réussite opérationnelle réside dans l’articulation méthodique entre un plan préventif dimensionné sur mesure et une capacité de dépannage curatif hautement réactive, capable de maintenir la continuité de service.
L’impact de l’organisation industrielle sur le TRS en fonctionnement 3-8
Les trois piliers du TRS
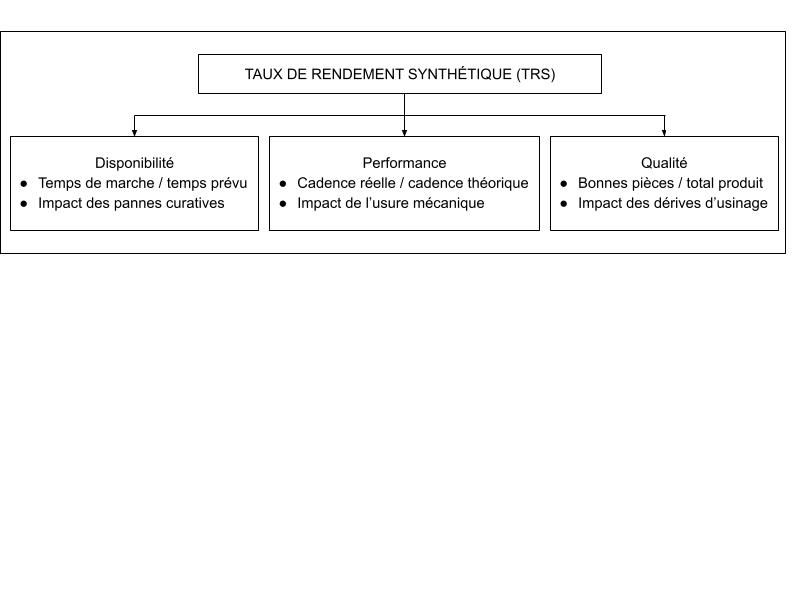
Le Taux de Rendement Synthétique (TRS) mesure l’efficacité réelle d’une ligne de production en croisant trois facteurs d’évaluation :
- Disponibilité : Le rapport entre le temps de fonctionnement effectif et le temps d’ouverture prévu. Les pannes et arrêts non planifiés réduisent directement cet indicateur.
- Performance : L’écart entre la cadence réelle et la cadence nominale théorique de la machine. Les ralentissements dus à l’usure ou aux micro-arrêts dégradent cette valeur.
- Qualité : Le taux de pièces conformes produites du premier coup. Les dérives géométriques ou mécaniques génèrent des rebuts coûteux.
La vulnérabilité spécifique du régime continu
En régime 3-8, le matériel ne bénéficie d’aucun temps de repos naturel. Les sollicitations thermiques, mécaniques et électriques sont continues. Dans cette configuration, le moindre dysfonctionnement mécanique non détecté – comme un jeu sur des glissières ou une surintensité électrique – peut rapidement évoluer vers une casse majeure.
Sans une stratégie globale visant à basculer du mode urgence vers un mode programmé, les équipes de maintenance risquent de s’épuiser dans une gestion perpétuelle des défaillances imprévues.
Structurer un plan de maintenance préventive efficace : de la donnée au terrain
La collecte du REX et l’exploitation de la GMAO
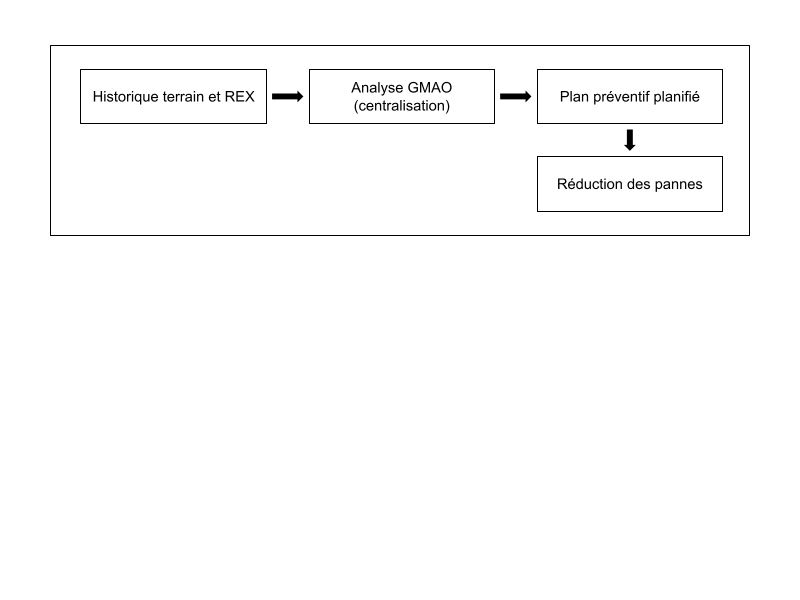
Pour sortir de l’urgence, l’élaboration du plan préventif doit s’appuyer sur le Retour d’Expérience (REX). Il est fondamental d’analyser l’historique des défaillances pour identifier la durée de vie réelle des sous-ensembles soumis à l’usure.
L’implémentation d’une Gestion de la Maintenance Assistée par Ordinateur (GMAO) permet de figer ces informations de manière objective. En centralisant la fréquence des remplacements, les comptes-rendus d’intervention et la référence des composants stratégiques, la GMAO supprime la dépendance à la mémoire individuelle. Elle fournit les données nécessaires pour déterminer la périodicité idéale des révisions (ex. anticiper le remplacement d’un sous-ensemble mécanique au bout de deux ans d’utilisation si l’historique montre des risques de casse à la troisième année).
Le diagnostic par l’analyse vibratoire et les seuils d’alerte
Dans le cadre de la surveillance des équipements complexes, la mise en place de capteurs ciblés apporte un soutien précieux. Sur des éléments critiques comme les électro-broches d’usinage ou les groupes d’entraînement, l’installation d’accéléromètres ou de contrôleurs de vibration permet de suivre en continu le comportement dynamique de la machine.
La définition de seuils permet de sécuriser le processus :
- Seuil d’alerte : Signale une anomalie naissante (vibration anormale, dérive thermique), permettant d’ordonner une vérification lors de la prochaine plage de pause programmée.
- Seuil d’arrêt : Provoque la mise en sécurité automatique de l’installation afin d’éviter la destruction complète des composants internes ou la dégradation irréversible de l’outillage.
La primauté des sens et de l’intelligence humaine
Bien que la captation de données et les rapports numériques constituent des aides à la décision, ils ne remplacent pas la présence physique sur le terrain. Un technicien expérimenté utilise ses cinq sens comme des outils d’inspection :
- Le toucher : Pour percevoir un échauffement anormal ou une vibration naissante sur un carter de réducteur.
- L’ouïe : Pour déceler un grincement, un sifflement ou un choc régulier au sein d’une cinématique.
- L’odorat : Pour identifier immédiatement une odeur de vernis d’isolement en surchauffe ou de graisse brûlée.
Le plan préventif doit donc inclure des rondes d’inspection visuelle et auditive régulières pour préserver la compréhension fine du comportement des machines.
Le dépannage curatif maîtrisé : réactivité, polyvalence et fonctionnement dégradé
L’exigence de la compétence multi-technique
Malgré la pertinence du préventif, le risque zéro panne n’existe pas en milieu industriel. Lorsqu’un arrêt survient sur une ligne en 3-8, le mode curatif exige des compétences techniques étendues et une logique d’analyse structurée.
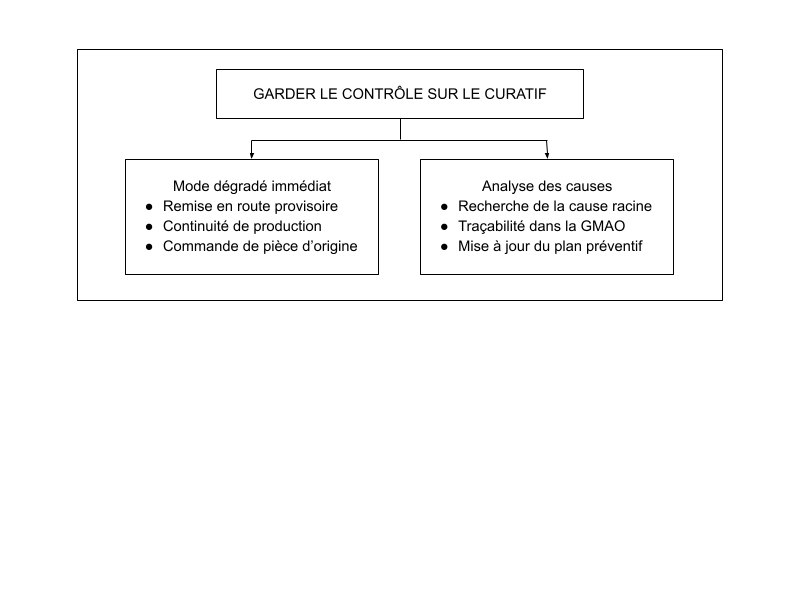
L’intervenant doit être capable de basculer instantanément d’une analyse mécanique (réglage de lardons, alignement d’axes) à une recherche de défaut sur une chaîne d’automatisme ou un schéma électrique. Cette polyvalence permet de comprendre l’interaction globale des technologies (pneumatique, hydraulique, électricité, mécanique) et de remonter rapidement à la cause racine de la défaillance.
La stratégie de la remise en route en mode dégradé
En production continue, l’objectif prioritaire lors d’un arrêt d’urgence est la reprise rapide des flux. La maîtrise du curatif repose sur la capacité à élaborer une solution temporaire sécurisée, ou en « mode dégradé ». Cette démarche consiste à :
- Découpler la sous-fonction défaillante si elle n’interfère pas avec la sécurité globale.
- Mettre en place un contournement technique provisoire permettant de poursuivre la fabrication à cadence adaptée.
- Lancer immédiatement l’approvisionnement du composant de rechange d’origine.
- Programmer le remplacement définitif lors d’un arrêt technique planifié deux ou trois semaines plus tard, sans interrompre brutalement la planification du site.
L’amélioration continue : faire évoluer les équipements pour éliminer les récurrences
Un plan de maintenance moderne ne se contente pas de maintenir l’état existant ; il vise l’amélioration continue des sous-ensembles. L’analyse systématique des défaillances récurrentes doit déboucher sur des modifications de conception ou d’intégration.
Si un modèle de chaîne de transfert, un guidage ou une référence de composant montre des limites face aux contraintes d’exploitation, l’équipe technique doit collaborer avec les concepteurs pour faire évoluer le sous-ensemble. Le remplacement par un composant renforcé ou d’une technologie supérieure permet d’éradiquer la panne de manière définitive. Cette recherche permanente de fiabilité se traduit directement par un gain de points de TRS, consolidant la rentabilité globale des lignes.
Optimisez la disponibilité de votre outil de production avec MTKSA
La recherche d’un Taux de Rendement Synthétique élevé exige un équilibre parfait entre anticipation préventive et maîtrise des interventions curatives. Face à la complexité des lignes automatisées et aux contraintes du fonctionnement en régime continu, s’appuyer sur une expertise globale est un gage de sécurité.
Les équipes de MTKSA vous apportent leur savoir-faire terrain pour structurer vos plans de maintenance préventive, réaliser des diagnostics complexes et intervenir avec réactivité sur vos machines-outils et systèmes de transfert. En associant la rigueur d’analyse à la véritable culture du service client, MTKSA s’engage aux côtés des industriels pour éliminer les pannes répétitives et garantir une performance opérationnelle durable.
Contactez nos experts MTKSA pour auditer vos installations et fiabiliser votre parc machine.